
Обработка дерева и металла
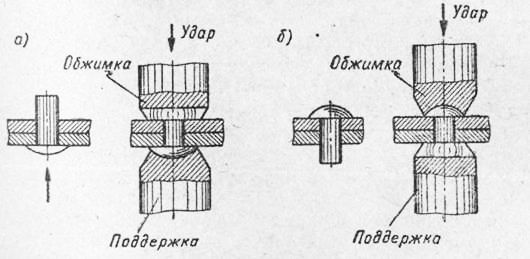
В зависимости от условий образования замыкающей головки различают два метода клепки: прямой и обратный. При свободном подходе к заклепке с обеих сторон применяется прямой (или открытый) метод клепки, при котором удары наносятся со стороны стержня; закладная головка при этом упирается в поддержку (рис. 1,а). При наличии условий, затрудняющих вставку заклепок со стороны поддержки, применяется обр’атный (или закрытый) метод клепки. Заклепки вставляются со стороны рабочего, и удары наносятся по закладной головке, стержень при этом упирается в поддержку; замыкающая головка в данном случае формируется при помощи поддержки (рис. 145,6). Примером может служить клепка в трубах, клепка фланцев в труднодоступных местах и т. п.
Ручная клепка производится обычно на рабочем месте слесаря и выполняется в тисках или на верстаке. В ряде случаев соединения заклепками с потайной головкой выполняют на плите.
Для получения заклепочных соединений высокого качества большое значение имеет взаимная подгонка деталей. Соединяемые детали должны быть плотно подогнаны одна к другой и без напряжения ложиться на место. Плохая подгонка деталей ведет к возникновению напряжений после клепки, к образованию трещин, выпуклостей и др. Сверление отверстий под заклепки производят по накерненной разметке. Чтобы отверстия склепываемых деталей совпадали, их сверлят в собранном виде сжатыми ручными тисочками, струбцинами или болтами (рис. 1,а). Заусенцы, образовавшиеся после сверления, снимают зенковкой или сверлом большего диаметра. Затем детали переносят к верстаку и в подготовленное отверстие вставляют заклепку, укладывая ее закладную головку на зажатую в тисках поддержку. После этого производят уплотнение соединяемых деталей путем осадки их ударом молотка по натяжке (рис. 1,в). Затем, сделав несколько прямых ударов, направленных вдоль оси заклепки с целью утолщения стержня для плотного заполнения Отверстия, осадку продолжают косыми ударами молотка по окружности головки, чередуя их с прямыми ударами (рис. 1,г). В результате получится головка в виде грубого полушара. Окончательное формирование замыкающей головки производится ударами молотка по обжимке, установленной на образующуюся головку заклепки.
Расклепывание потайной головки производят ударами молотка, направленными точно вдоль оси заклепки. Если заклепка при неточном ударе изгибается в сторону, ёе выправляют ударами молотка с противоположной стороны. При склепывании тонкого листа с толстым заклепку вводят со стороны тонкого листа, так как в противном случае не удается получить плотный шов, особенно если отверстие несколько больше диаметра заклепки, что часто бывает при пробивке отверстий бородкой. Сравнительно длинные листы при склепывании предварительно соединяют болтами, а заклепки ставят через два-три отверстия. После этого болты убирают и ставят заклепки в оставшиеся отверстия. Если требуется поставить всего 3—4 заклепки, сначала их ставят в крайние, а затем в средние отверстия.
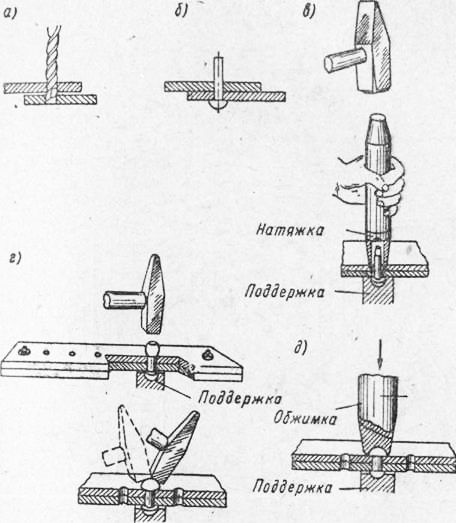
Клепку на весу производят вдвоем: один расклепывает заклепку, а второй поддерживает ее с противоположной стороны поддержкой с лункой, соответствующей форме замыкающей головки.
Процесс односторонней клепки заклепками с полым стержнем (пистонами) осуществляется в следующем порядке:
1) закладную головку сердечника вводят в прорезь специального захватывающего наконечника ручных клещей или ручного пресса и вставляют в отверстия деталей (позиция 1).
2) при помощи клещей или ручного пресса сердечник протягивают сквозь пистон (позиция 2). При этом утолщенная часть сердечника раздает стенки пистона и впрессовывает его в стенки отверстия, а при дальнейшем протягивании замыкающая головка сердечника входит в пистон и развальцовывает его (позиция 5);
3) выступающая часть сердечника срезается кусачками (позиция 4).
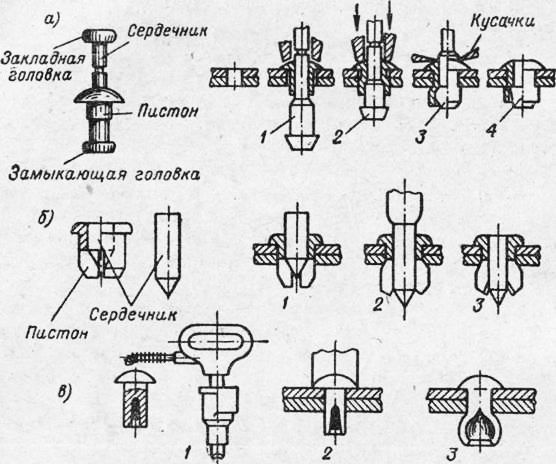
Соединения заклепками с сердечником повышенной прочности выполняют в такой последовательности:
1) пистон с сердечником вставляют в подготовленные отверстия склепываемых деталей (позиция 1);
2) ударами молотка забивают сердечник в пистон, у которого при этом отгибаются разрезанные концы, образующие замыкающую головку заклепки (позиции 2 и 3).
КЛепка взрывными заклепками производится в тех случаях, когда из-за отсутствия доступа невозможно сделать замыкающую головку. Процесс клепки взрывными заклепками отличается от обычной клепки. Здесь в качестве расклепывающего инструмента используется электрический нагреватель, прикладываемый к закладной головке заклепки (позиция 2). Тепло от закладной головки через стержень передается взрывчатому веществу, вызывая взрыв. Расширяющаяся при взрыве выступающая часть стержня образует замыкающую часть заклепки (позиция 3).
Механизированная клепка пневматическими многоударными молотками более производительна, чем ручная клепка.
Клепку пневматическим молотком, осуществляемую двумя рабочими, следует выполнять в такой последовательности.
При прямом методе клепки в заранее подготовленное отверстие подручный вставляет заклепку и держит ее поддержкой, о которую ударяется закладная головка заклепки. Клепальщик или слесарь, двумя руками удерживая молоток, направляет его удары строго по оси стержня заклепки.
При соединении методом обратной клепки клепальщик правой рукой держит молоток, а левой вставляет заклепку в заранее просверленное отверстие. Подручный двумя руками держит поддержку, о которую ударяется стержень заклепки. Подручный должен следить за тем, чтобы стержень заклепки осаживался правильно до размера, равного половине диаметра заклепки. Для заглаживания закладных головок потайных заклепок, расклепываемых на криволинейных поверхностях при помощи обжимок с гладкими или сферическими рабочими поверхностями, необходимо при клепке немного покачивать клепальный молоток из стороны в сторону.
Для устранения подсечек детали или заклепок при перекосе молотка во время клепки на плоских поверхностях рекомендуется применять специальные обжимки с шарнирной связью. Боек такой обжимки всегда, даже при установке молотка под некоторым, углом к детали, располагается перпендикулярно к его поверхности и обеспечивает требуемое качество клепки.
С целью удобства и облегчения труда тяжелые молотки и поддержки подвешивают на специальных пружинных подвесках. При выполнении клепки рабочий поддерживает подвешенный пресс двумя руками (рис. 148,6); при этом одной рукой он устанавливает обжимку пресса на закладную головку, а другой — включает и выключает пресс. При клепке необходимо, чтобы ось заклепки совпадала с осью клепального инструмента.
Работая переносными прессами, можно поставить за смену 2500—4000 заклепок. Переносные прессы можно устанавливать на постамент и производить на них клепку как на стационарных прессах. Склепываемые детали на стационарных прессах обычно располагают таким образом, чтобы заклепку можно было вставлять сверху. Стационарные прессы и клепальные машины обеспечивают высокую прочность клепки благодаря равномерному давлению на склепываемые листы и заклепку.
Клепка — это получение неразъемных соединений при помощи заклепок, применяемых при изготовлении металлических конструкций (фермы, балки, различного рода емкости и рамные конструкции). Заклепка представляет собой цилиндрический стержень из пластичного металла, на одном конце которого выполнена головка, называемая закладной. В процессе выполнения операции клепки на второй стороне стержня, устанавливаемого в отверстия соединяемых заготовок, образуется вторая головка заклепки, которую называют замыкающей. Закладная и замыкающая головки в основном бывают полукруглыми и потайными (рис. 5.14). Необходимость применения пластичного металла для изготовления заклепок связана с тем, что ее головки образуются в результате пластического деформирования стержня заклепки. При выполнении заклепочных соединений заклепки следует выбирать из того же материала, из которого выполнены детали, подлежащие соединению. Это предупреждает появление гальванических пар, приводящих к коррозии в месте соприкосновения заклепки и детали. Процесс клепки состоит из двух этапов — подготовительного и собственно клепки. 
Подготовительный процесс клепки включает в себя сверление или пробивку отверстия под заклепку и формирование углубления в нем с помощью зенкования под закладную и замыкающую головки, если это необходимо. Собственно клепка включает в себя установку заклепки в подготовленное отверстие, натяжку склепываемых заготовок, формирование замыкающей головки и зачистку после клепки. В зависимости от характера заклепочного соединения клепка выполняется холодным (без нагрева) и горячим (с предварительным нагревом заклепки до температуры 1000… 1 100°С) способом. На практике горячая клепка применяется в тех случаях, когда используются стальные заклепки диаметром свыше 12 мм.
Типы заклепок и заклепочных швов
Наиболее часто при монтажных работах применяются типы заклепок с полукруглой и потайной головкой. В связи с тем что заклепки с потайной головкой недостаточно прочно соединяют детали в месте клепки, их применение ограничено. Такой тип заклепок используются только в тех случаях, когда их головки по условиям эксплуатации конструкции не должны выступать над ее поверхностью. В зависимости от назначения и условий эксплуатации возможно употребление заклепок и с другими формами головок (рис. 5.15).
Выбор размеров заклепок зависит от толщины соединяемых клепкой деталей. Диаметр заклепки должен быть, как правило, равным суммарной толщине соединяемых деталей. Длина стержня заклепки определяется с учетом образования замыкающей головки, усадки стержня в процессе клепки и необходимости заполнения зазора между стержнем заклепки и стенка ни отверстия под нее.

Рассмотрим порядок определения длины стержня заклепок с потайной (см. рис. 5.14, а) и полукруглой (см. рис. 5.14, б) головками. В обоих случаях длина заклепки / определяется, исходя из толщины склепываемых деталей S и длины /0 части стержня заклепки, выступающей из отверстия над поверхностью соединяемых деталей. Длина выступающей части стержня зависит от диаметра заклепки и формы замыкающей головки. Для заклепок с полукруглой головкой 10= (1,2… 1,5)d, для заклепок с потайной головкой 10 = (0,8… ,2)d.
Для обеспечения свободной, но достаточно плотной установки заклепки диаметр отверстия должен быть несколько больше диаметра заклепки:
Диаметр заклепки, мм 2,0 2,3 2,6 3,0 3,5 4,0 5,0 6,0 7,0 8,0
Диаметр сверла, мм:
точная сборка…. 2,1 2,4 2,7 3,1 3,6 4,1 5,2 6,2 7,2 8,2
грубая сборка…. 2,3 2,6 3,1 3,5 4,0 4,5 5,7 6,7 7,7 8,7
В случаях, если невозможно сформировать в соединении замыкающую головку, применяют взрывные заклепки (рис. 5.15, ё). Такая заклепка, заполненная взрывчатым веществом, устанавливается в отверстие соединяемых деталей и осаживается легкими ударами молотка в холодном состоянии. После этого ее нагревают со стороны закладной головки каким-либо нагревательным прибором (например, паяльником), в результате чего происходит взрыв вещества, помещенного в стержне заклепки и его конец расширяется, образуя замыкающую головку.
Для соединения тонких металлических листов и деталей из неметаллических материалов используются трубчатые заклепки (рис. 5.15, ж), замыкающая головка которых образуется развальцовкой.
Место соединения деталей при помощи заклепок называется заклепочным швом. В зависимости от характера соединения и егоназначения заклепочные швы подразделяют на три вида: прочные, плотные и прочноплотные.


Прочный шов применяется в тех случаях, когда необходимо получить соединение повышенной прочности. Как правило, это соединения в различных несущих конструкциях: балки, колонны, подъемные сооружения и другие подобные конструкции.
Плотный шов используется при клепке резервуаров и сосудов для жидкостей, трубных соединений для транспортировки газов и жидкостей под небольшим давлением.
Прочноплотный шов служит для соединения деталей в устройствах и конструкциях, работающих под большим давлением, например в паровых котлах.
По взаимному положению деталей соединения различаются два типа швов: встык и внахлестку (рис. 5.16, а). Соединение деталей встык осуществляется с помощью накладок. В соединении используется одна (рис. 5.16, б) или две (рис. 5.16, в) накладки. Заклепки при любом виде соединения можно располагать в один, два, три и более рядов. В зависимости от количества рядов заклепок в соединении различают одно-, дву- и многорядные заклепочные соединения (рис. 5.17).
Расстояние между заклепками в соединении выбирается в зависимости от типа соединения (однорядное или двурядное). В однорядных швах расстояние между осями заклепок (шаг) должно быть равно трем диаметрам заклепки, а расстояние от края соединяемых деталей до оси заклепок в соединении должно составлять не менее полутора диаметров. При выполнении двухрядных швов это расстояние соответственно должно быть равно четырем диаметрам заклепки и полутора, как и в однорядном соединении. Расстояние между рядами заклепок в таких соединениях должно составлять два диаметра.
Клепкой металла называется соединение двух или нескольких деталей при помощи заклепок, представляющих собой цилиндрические стержни с головками.
Клепка металла применяется для создания неразъемного соединения деталей, а также соединения листового полосового и фасонного металла. Заклепочные соединения применяют при ремонтах воздуховодов и вентиляторов, а также при изготовлении отдельных деталей вентиляционных систем.
Клепка металла подразделяется на холодную, горячую и смешанную. Заклепки изготовляются из мягкой стали и состоят из цилиндрического стержня и головки, называемой закладной.
Головка, которая расклепывается на другом конце стержня и служит для скрепления деталей, называется замыкающей. Клепка называется обыкновенной, если обе головки заклепки находятся над поверхностями склепанных деталей, и потайной, если головки заклепки помещены заподлицо с поверхностями склепанных частей.
Толщина заклепок выбирается расчетом. Длина стержня заклепки между головками не должна превышать пяти диаметров стержня; в случае отсутствия этого соотношения следует заклепочное соединение заменить болтовым. Клепку производят на специальных стальных поддержках, имеющих углубление по форме головки заклепки, чтобы не смять ее при расклепывании.
Чтобы поддержка не отскакивала от головки при нанесения ударов молотком, вес ее должен быть в 4—5 раз больше веса молотка. Молоток по весу выбирают в зависимости от диаметра стержня заклепки.
Для склепывания деталей, кроме слесарного молотка (лучше с квадратным бойком) и стальной поддержки, применяют стальную натяжку для уплотнения и прижимания склепываемых деталей друг к другу и к головке заклепки и стальную обжимку для окончательного формирования замыкающей головки.
Натяжки и обжимки изготовляются из инструментальной стали У8. Их рабочий конец на длине около 15 мм закаливается.
Клепка металла может производиться также и механизированным методом при помощи пневматических молотков и клепальных машин.

