
Работа со сварочным аппаратом на большом производстве с промышленным оборудованием подразумевает специалистов, которые умеют и могут его настроить. А сварочный полуавтомат можно использовать и в домашних условиях, работая даже с не очень большим количеством материалов. Настройка сварочного полуавтомата является одной из составляющих успеха и качества вашей дальнейшей с ним работы. Поэтому очень важно знать ее основные этапы, правила и рекомендации, чтобы достичь оптимальных результатов.

Рисунок 1. Схема сварочного инверторного полуавтомата.
Сварочный полуавтомат: особенности и функции инструмента
Он считается более популярным, чем автоматическая сварка, из-за большей плотности сварочного тока. В отличие от ручной механизированной сварки, при работе с полуавтоматом вы получаете подачу электрода в сварочную зону, а прочие операции сварщик тоже должен делать вручную. Электродом служит специальная проволока.

Основные режимы сварки полуавтоматом.
Источником питания служит использование постоянного обратного тока (для этого на изделие нужно подавать минус). Основными частями полуавтомата являются: механизм подачи проволоки, источник питания и горелка (см. рисунок 1). Именно ее считают главным функциональным органом инструмента. Благодаря ее работе в зону сваривания происходит подача защитного газа, флюса, сварочной проволоки. Подающие механизмы бывают нескольких типов:
- толкающие;
- тянущие;
- тянуще-толкающие или универсальные.
Налажено производство разных серий сварочных полуавтоматов, используя которые вы можете выполнять многие работы (к примеру, дуговая сварка алюминия, стали, прочих металлов, ремонт кузовов автомобилей и т. д.).
О трамбовке для уплотнения грунта читайте тут.
Виды полуавтоматов
Проводится их классификация по разным характеристикам: по тому, какой характер перемещения, какой род защиты сварного шва, какой тип проволоки.

Схема устройства передней панели инвертора.
- По признаку характера перемещения выделяют полуавтомат стационарного класса (его используют в крупносерийном или серийном производстве), а также переносное и передвижное оборудование.
- По тому, какой стоит род защиты сварного шва, классифицируют три типа инструментов. Шов может быть защищен защитными газами, порошковой проволокой или находиться под слоем флюса.
- Сварочный полуавтомат может иметь различные типы проволоки. Он считается универсальным, если есть соединение двумя проволоками — алюминиевой и стальной. Два других подвида инструментов используют либо сплошную стальную проволоку, либо сплошную алюминиевую.
Преимущества и слабые стороны полуавтомата
Как и любое другое оборудование, этот инструмент имеет свои сильные и слабые стороны. К достоинствам и преимуществам можно отнести следующие возможности сварочного полуавтомата:

Работа сварочного полуавтомата.
- С ним вы сможете работать с тонколистовой сталью, сваривая части и детали, толщина которых составляет до 0,5 мм;
- Он обладает низким порогом чувствительности к коррозии, ржавчине и остальным загрязнениям или вредным процессам для основного металла;
- Немаловажную роль играет и его адекватная стоимость, которая намного ниже, чем другие виды сваривания;
- С таким аппаратом вы можете работать с металлами, которые обладают внешним покрытием. Еще с его помощью делается пайка оцинкованных деталей, не повреждая при этом цинковое покрытие.

Устройство горелки полуавтомата.
Но есть и свои минусы. Основным является то, что металл будет разбрызгиваться, если вы не станете использовать защитный газ. Вторым существенным недостатком полуавтомата отмечают большое излучение его открытой дуги.
Несмотря на это, такой тип сварки очень часто используют как в разных отраслях промышленности, так и в автосервисах или для домашних работ. Наиболее часто полуавтоматы применяют, если нужно варить черную и нержавеющую сталь, алюминий. Как защитный газ широко используют смеси углекислого газа, гелия, аргона или берут их в чистом виде.
Как правильно настроить сварочный полуавтомат
Перед тем как вы начнете работать, аппарат нужно настроить.
Для этого вам надо знать основные этапы настройки полуавтомата и целый ряд его параметров и характеристик, чтобы все выполнить правильно.
Все необходимые данные будут исходить из того, какой полуавтомат вы выбрали и приобрели. Ведь перед этим вам предстоит определиться с тем, какие предполагаются основные условия его эксплуатации. Вот приблизительные параметры, которые точно следует учесть:

Таблица силы ток.
- насколько интенсивной будет эксплуатация полуавтомата (профессиональная работа или бытовое использование);
- какая предполагается нагрузочная способность питающей сети;
- что вы хотите сваривать (цветной металл, нержавеющая или низкоуглеродистая сталь, алюминий и т. д.);
- какие вы выдвигаете требования к качеству сварки (степень ответственности свариваемых конструкций);
- какая предполагается толщина свариваемых металлов;
- каким характером должны будут обладать сварные соединения (по длине сварочных швов, их пространственному положению, по габаритам конструкций и прочее).
Основные этапы настройки

Влияние режимов сварки на форму шва.
Вначале подберите силу сварочного тока, учитывая толщину металла, который вы будете варить. Обязательно хорошо изучите инструкцию или руководство по эксплуатации полуавтомата, потому что в них прилагаются таблицы, в которых вы найдете соответствия этих двух величин. Учитывайте, что с низким сварочным током аппарат будет варить плохо. У некоторых моделей вы можете встретить показатели напряжения вместо показателей силы тока. Особых различий между ними нет, потому что выбор настройки вы будете осуществлять точно так же: выставляйте тем сильнее напряжение, чем больше предполагается толщина свариваемого металла.
Далее, следуя указаниям инструкции и таблицы (ни в коем случае не на глаз), настройте нужную скорость подачи сварочной проволоки. Ее можно отрегулировать, используя сменные шестерни, которые прилагаются к полуавтомату. Существуют модели и со специальными коробками скоростей.

Теперь можете приступать к настройке величины тока и напряжения. Это делается с помощью регулировочных устройств. Источники питания могут быть разными: сварочный трансформатор либо машина постоянного тока. Обязательно проверьте ваши настройки на пробных изделиях (опытной наплавке), при необходимости корректируя режим сварки до наиболее оптимального. Доказательством того, что у вас все получилось правильно, послужит расплавленный флюс (в необходимом количестве), нормальное формирование валика, устойчивая сварная дуга. Тогда можно будет пробовать работать и с основным материалом.
Что касается проволоки, то ее настройка достаточно проста. Ее поступление по специальному шлангу в мундштук или из него регулируется положением переключателя (рычага), который вы сможете найти на аппаратном ящике. При перемещении переключателя в позицию «Вперед», вы обеспечите поступление проволоки в сторону держателя к месту сварки. Соответственно, если установить положение рычага на «Назад», то будет осуществляться подача проволоки в сторону катушки. Просто выберите и настройте нужный вам режим.
Для того чтобы начать работу, выставляйте рычаг на положение «Вперед». Когда воронка наполнится флюсом, устанавливайте держатель так, чтобы наконечник мундштука располагался в зоне сварки. Теперь нужно будет открыть заслонку флюсовой воронки и нажать кнопку «Пуск», сделав одновременно легкое движение (чиркнув) держателем по месту сварки. В результате ваших действий должна загореться дуга, и начаться сам сварочный процесс.
Важные нюансы при настройке полуавтомата и работе с ним

Десять правил сварочных работ.
Режим сварки, который вы подбираете, зависит от многих факторов и составляющих. Вы обязательно должны их учитывать.
Помните, что если вы используете в работе газ, то перед тем, как приступить непосредственно к сварке, вы должны открыть на баллоне вентиль и установить на редукторе то рабочее давление, которое вам нужно. Обязательно убедитесь до начала работ в том, что баллон не поврежден и находится в исправном состоянии. Рассчитывайте расход защитного газа оптимально, потому что он будет образовывать в зоне дуги защитную среду. Помните, что нужно выбирать газ, соответствующий типу и толщине материала, с которым вы работаете. Крепить баллон нужно самым надежным образом.
Стоит знать, что по параметру скорости подачи электрода настройка будет зависеть от конкретного показателя толщины металла, с которым вы работаете, состава и диаметра самого электрода. Если скорость подачи выставлена очень быстрая, то электрод может не успеть расплавиться, поэтому у вас не выйдет шов. Попробуйте тогда немного уменьшить параметры, но не перестарайтесь. С очень низкой скоростью вы получите слишком быстрое сгорание электрода, который не будет успевать расплавлять металл. Шов может либо не получиться вовсе, либо выйдет очень некачественным. Только после многих проб и ошибок с каждым конкретным показателем толщины металла вы выработаете для себя свою собственную таблицу, актуальную для вашего полуавтомата и задач, которые вы перед ним ставите.
Не перегружайте аппарат, чтобы не подвергать опасности свое здоровье и не сокращать его ресурсы. Учтите, что сварка не может происходить в непрерывном режиме. Обязательным является наличие регламентированных перерывов. Помните про необходимое проветривание помещения, в котором идут сварочные работы. Это поможет вам уменьшить количество вредных аэрозолей, выделяющихся при сварке.
Не забывайте о необходимом уходе за оборудованием. Это увеличит срок его работы. Выполняйте сварку сугубо в одежде, которая для этого предназначена. Очень важным пунктом является то, что все на вас должно быть сухим, чтобы не было риска поражения током. Специальные защитные очки со светофильтром помогут вам сберечь ваше зрение. Следите за маркировкой фильтров: они должны соответствовать тому диапазону тока, который вы используете при сварочных работах.
Помните об элементарных правилах безопасности при работе со сварочным аппаратом и обязательно соблюдайте их. Тщательно изучите инструкцию по эксплуатации и характеристики инструмента, чтобы быть в курсе всех его особенностей.
Время чтения: 8 минуты
Настройка сварочного полуавтомата — это сложная и обширная тема. Чтобы правильно настроить полуавтомат, недостаточно просмотреть популярные таблицы с соотношениями силы тока и металла. Необходимо постоянно практиковаться и варить с применением различных настроек. А также учитывать особенности заготовки и самого сварочного аппарата.

В этой статье мы поделимся простыми рекомендациями, как настроить полуавтомат сварочный, если вы новичок. Мы также расскажем о некоторых особенностях, которые вам нужно учесть, чтобы найти оптимальный режим сварки.
Общая информация
Для начала немного общей информации касаемо настройки полуавтомата. Вы должны понимать, что в мире не существует идеального режима сварки, при котором можно работать с любым металлом и при этом получать достойный результат. Настройки в любом случае необходимо корректировать, учитывая тип металла, его толщину, а также пространственное положение при сварке и тип шва.
Чтобы лучше понимать зависимость конечного результата от выбранных настроек, представьте, что настраивая аппарат, вы как бы настраиваете количество тепла, которое собираетесь вложить в плавление присадочной проволоки. И количество этого самого тепла будет разным, при работе со сваркой тонких или толстых деталей. Тонкому металлу требуется меньшее количество тепла, в противном случае может образоваться прожог. А вот толстому металлу тепла нужно больше, чтобы не было непроваров.
Теперь переведем условную регулировку количества тепла в реальные настройки. Две основные настройки на полуавтомате — это сила сварочного тока и напряжение дуги. Учтите, что сила тока связана со скоростью подачи проволоки. Чем выше ток, тем быстрее проволока подается в зону сварки.
Вы должны понимать, что при настройке полуавтомата регулировка силы тока и регулировка напряжения дуги — это взаимосвязанные вещи. Поэтому невозможно установить все этих регулировки наугад и получить приемлемый результат. Хорошего качества сварки можно добиться только в том случае, если сила тока и напряжение дуги будут настроены точно и в соответствии друг с другом. Посмотрите на изображение ниже. Оно схематично объясняет суть этой взаимосвязи. Под «скоростью подачи» имеется в виду сила сварочного тока.

Особенности настройки
Чтобы понять, как настроить сварочный аппарат полуавтоматического типа, нужно знать некоторые особенности. Также учтите, что в процессе вам придется постоянно надстраивать аппарат и регулировать уже выбранный режим сварки. Почему так происходит? Мы перечислим некоторые причины.
Перед заводом-производителем никогда не стоит задача изготовить абсолютно идентичные полуавтоматы с одинаковыми настройками по умолчанию, поскольку это просто невозможно из-за небольших различий в деталях. Поэтому читая материал о настройке конкретно вашей модели полуавтомата, не стоит думать, что это сработает на все 100%.
Также вклад вносит напряжение в вашей электросети. В процессе сварки оно может проседать и постоянно изменяться либо из-за слабой проводки, либо из-за мощного электроприбора соседа, внезапно включенного в общую электросеть. При этом полуавтомат может либо отказываться варить, либо вовсе сгорит. Так что на это нужно обращать особое внимание.
Помимо этого, аппарат придется постоянно подстраивать, если вы дозаправили газовый баллон. Состав защитного газа или смеси может отличаться, а это влияет на настройки. Также настройки нужно изменять в зависимости от температуры, при которой производится сварка, и в зависимости от характеристик присадочной проволоки (диаметр и марка).
Еще аппарат нужно отрегулировать, если вы смешили катушку проволоки на другую, либо при смене пространственного положения.
Это основное. Перечисленные трудности возникают нечасто и не всегда надстройка необходима в данном случае. Но существуют моменты, при которых настройка просто обязательна. К примеру, если вы после полуавтоматической сварки решили поменять тип сварочной проволоки или ее марку.
Также если вы поменяли газ, скажем, с углекислоты перешли на аргон. Или заменили аргон на какую-нибудь газовую смесь. И, конечно, при смене полуавтомата на другую модель. Словом, есть множество нюансов, на которые нужно обращать внимание, и быть готовым к постоянной надстройке аппарата.
Настройка полуавтомата
Переходим непосредственно к вопросу, как настроить сварочный полуавтомат для работы. В рамках этой статьи мы не будем рассказывать про регулировку подачи защитного газа или про заправку присадочной проволоки. Все это вы уже должны были изучить заранее. Мы расскажем именно про подбор силы тока и напряжения. Поскольку две этих характеристики наиболее важны. Наша задача — найти оптимальную «область сварки», как в графике, который мы вам показывали выше.
Подготовительный этап
Возьмите ненужный кусок металла (желательно не очень тонкий, 5 мм подойдет, и не очень большой). Обязательно подготовьте поверхность к сварке. Удалите все загрязнения, в том числе коррозию и краску, если имеется. Зачистите поверхность до блеска с помощью металлической щетки, шлифовальной машинки или наждачки.
 Подготовленный металл
Вы будете использовать этот металл в качестве подопытного, и обучаться на нем. Не стоит использовать для подобных целей заготовки или детали, иначе можете их испортить. Берите те куски металла, которые не жалко.
Поиск оптимальных настроек : 1 этап
Настройка сварочного полуавтомата начинается с регулировки напряжения дуги. Мы рекомендуем установить низкое значение от 15 до 20 Вольт, также установите невысокое значение силы тока (до 100 Ампер).
В процессе работы у вас будет занята лишь одна рука, та, которой вы держите горелку. Поэтому используйте вторую руку для одновременной работы и регулировки параметров. Так вы сможете видеть результат сразу.

Начинает формировать сварной валик, и следим за дугой, а также звуком, одновременно меняя настройки на аппарате. Дуга должна гореть более-менее стабильно и практически не разбрызгиваться, а звук должен быть чистым и приятным уху. На данном этапе не обращайте внимание на форму валика и на глубину проплавления. Сейчас вам важно понять, при каких настройках дуга ведет себя наиболее правильно. Изменяйте настройки не резко, а буквально на одно-два значения.
Поиск оптимальных настроек : 2 этап
Далее наступает самый кропотливый этап настройки. Вы нашли начальную точку работы дуги у сварочного аппарата, эти параметры обязательно нужно записать или сфотографировать. Теперь вам нужно уменьшить силу тока, не меняя напряжения. Постепенно понижайте ток и следите, когда вы дойдете до точки, при которой дуга горит на грани, но при этом еще устойчива. Запишите эти настройки. После этого нужно наоборот увеличивать силу тока не трогая ручку напряжения, и искать ту грань, когда дуга горит более-менее стабильно. Эти значения тоже запишите.
На данном этапе у вас должны быть записаны/сфотографированы три типа настроек: напряжение 15-20 Вольт + сила тока меньше 100 Ампер, напряжение 15-20 Вольт + минимально допустимая сила тока, напряжение 15-20 Вольт + максимально допустимая сила тока.
Теперь вам нужно понизить изначальное напряжение (напоминаем, что это 15-20 Вольт) на пол вольта и снова искать, при каких значения минимальной и максимальной силы тока дуга будет гореть стабильно. Запишите эти настройки. Повторяйте этот процесс уменьшения напряжения на пол вольта и поиска оптимальных знаний силы тока до тех пор, пока аппарат не перестанет варить. Все настройки фиксируйте.
На данном этапе вы уже должны знать минимальное напряжение + минимальную/максимальную силу тока, при котором аппарат может варить. Теперь верните ваши первоначальные настройки (15-20 Вольт + сила тока до 100 Ампер), и повторите все описанное в абзаце выше, только не понижая напряжение дуги, а увеличивая его на пол вольта.
Постепенно при увеличении напряжения вы найдете ту точку, при которой сварка станет невозможна. Результаты зафиксируйте.
Теперь у вас есть все настройки. Вы знаете, каковы оптимальные значения напряжения и силы тока при минимальных и максимальных настройках. Для удобства начертите график, похожий на тот, что мы уже указывали выше, со своими настройками. И в следующий раз уже при сварке деталей настраивайте аппарат по этой области.
Вместо заключения
Теперь вы знаете, как правильно настроить сварочный полуавтомат. В этой статье мы поделились с вами рекомендациями от мастеров, которые уже обучились выполнять полуавтоматическую сварку и настраивать аппарат. Помните, что не существует единого набора настроек, при котором возможна любая сварка любым аппаратом. Учитывайте тип свариваемого металла, его толщину, тип присадочной проволоки и ее диаметр. А также тип газа, пространственное положение и прочие факторы.
Также не верьте тем таблицам, что есть в открытом доступе. В них представлены лишь общие рекомендации по настройке силы тока и напряжения. Эти советы редко подходят для выполнения всех сварочных работ. Вам в любом случае придется подстраивать аппарат. Вы должны понимать, что настройка полуавтомата для сварки тонкого металла и сварки толстого металла — это две разные задачи. Желаем удачи в работе!
Для сварки металлов может применяться лазерный луч, пламя горелки или плазма, но одним из самых простых и компактных вариантов устройств для выполнения такого вида работ является полуавтоматический аппарат.
Чтобы шов металла получился максимально ровным и защищённым от окисления, сваривание металлов таким способом лучше всего осуществлять с использованием защитного газа.
Сварка полуавтоматом для начинающих сложна только в первые минуты освоения. Чтобы максимально ускорить процесс обучения следует заранее изучить основные правила обращения с таким устройством.
Сварочный полуавтомат: принцип работы
Для того чтобы при использовании сварочного полуавтомата не «убить» устройство. А также не получить травму самому следует знать о правилах техники безопасности и принципе работы аппарата.
Сварочный полуавтомат состоит из:
- корпуса, в котором находится мощный трансформатор;
- шланга для подачи тока и газа к горелке;
- кабелей для подключения к «массе» и электрической сети;
- механизма подачи проволоки.
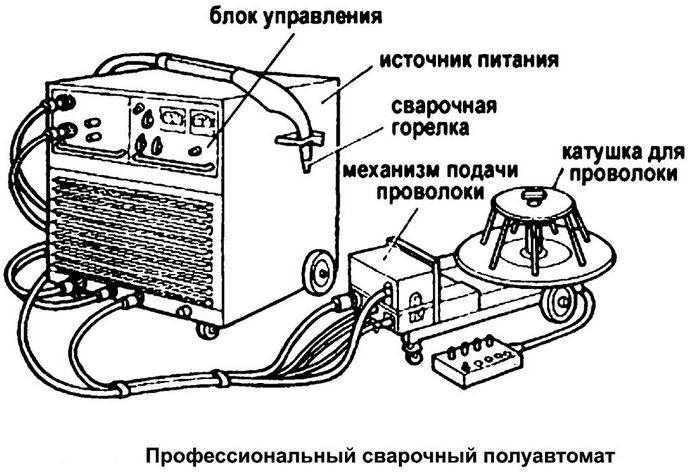
Также для сварки полуавтоматом потребуется приобрести бобину со специальной сварочной проволокой и баллон с углекислым газом.
Принцип работы полуавтоматического аппарата следующий:
- Сварочный ток подаётся на горелку одновременно с защитным газом.
- В качестве электрода в горелке используется сварочная проволока, которая подаётся в автоматическом режиме с помощью специального механизма.
- Между свариваемым изделием и проволокой образуется электрическая дуга, которая расплавляет металл в среде защитного газа, что позволяет получить качественный шов без окислов.
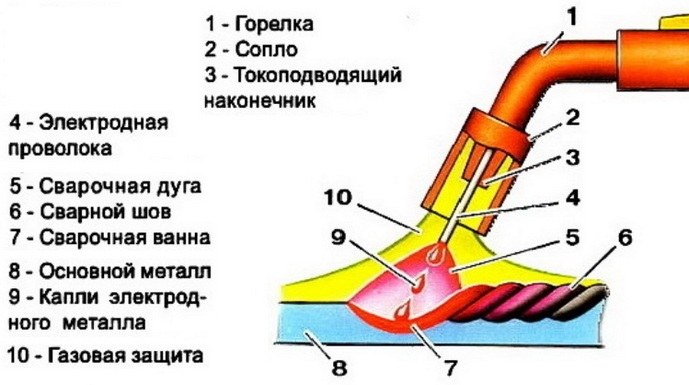
Основные правила техники безопасности при работе со сварочным полуавтоматом следующие:
- корпус сварочного аппарата должен заземлён;
- запрещается использовать устройство даже при незначительных механических повреждениях или любых других неисправностях;
- при значительных перерывах в работе следует обязательно отключать устройство от электрической сети и выключать подачу защитного газа;
- не проводить работы рядом со легковоспламеняющимися и взрывоопасными веществами;
- во время работы использовать защитную маску и перчатки.
Как только основные принципы работы с полуавтоматом будут усвоены можно приступать к практическим работам.
Сварка полуавтоматом: первый опыт
Для получения практического опыта рекомендуется вначале потренироваться на ненужных металлических обрезках, прежде чем приступать к выполнению сложных работ требующих от сварщика высокой квалификации.
Для практической работы необходимо подготовить:
- сварочный аппарат;
- перчатки;
- защитную маску;
- баллон с газом.
Первое что необходимо сделать, это настроить сварочный аппарат. Правильно отрегулированная сила подаваемого тока позволит выполнить сварочный шов идеально ровно и без обрывов.
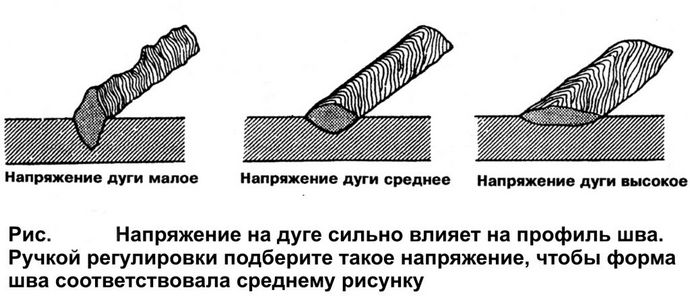
Этот параметр напрямую зависит от толщины свариваемого металла, поэтому прежде чем приступить к работе необходимо ознакомиться с инструкцией к электрическому прибору. В которой должна быть указана рекомендуемая заводом-изготовителем сила тока для определённой толщины свариваемых деталей.
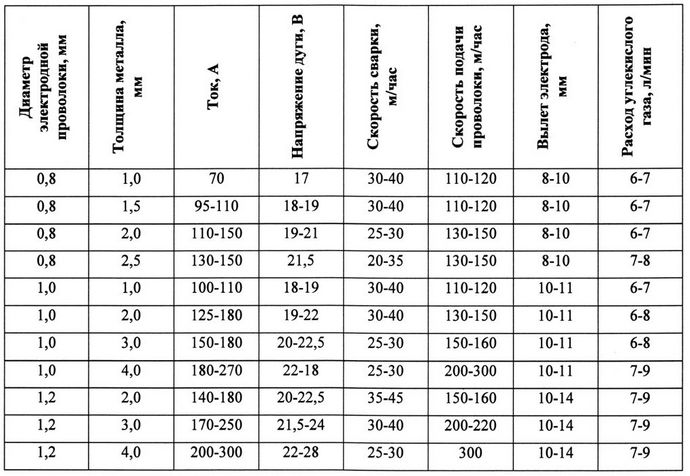
Выбор режимов сварки
Также следует сделать правильный выбор скорости подачи сварочной проволоки, которая регулируется специальным механизмом.
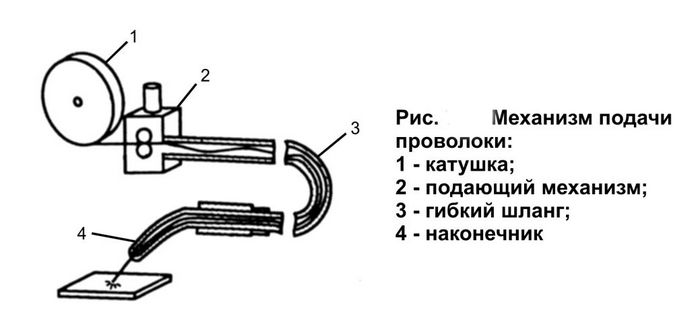
Оптимальный диаметр проволоки для сваривания равен 0,8 мм, но при работе с очень тонким металлом можно установить электрод 0,6 мм, чтобы при сниженной силе тока осуществлялось расплавление металла без затухания дуги.
Если есть возможность, то лучше приобрести итальянскую проволоку для сварки полуавтоматом. Импортные аналоги более качественные, но и стоимость таких изделий будет в несколько раз выше.
Несмотря на более высокую стоимость, такой электрод более подходит новичкам, по причине более лёгкого получения желаемого результата, даже при недостаточном опыте обращения с электросварочным аппаратом.
Баллон с редуктором
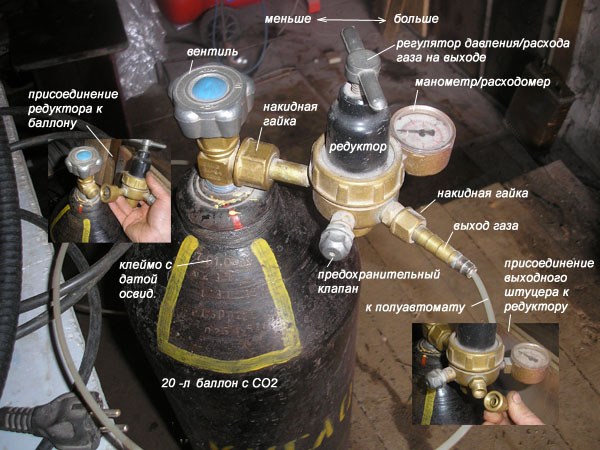
Для того чтобы защитить место сварки от воздействия кислорода, подаётся защитный газ. Самым дешёвым вариантом использования защитного газа является приобретение углекислотного баллона с редуктором.
Редуктор с манометром обязательно должны быть установлен для контроля давления подаваемого газа. Для осуществления качественной сварки металлов в среде защитного газа достаточно установить рабочее давление около 0,2 атмосфер.
Защитная маска
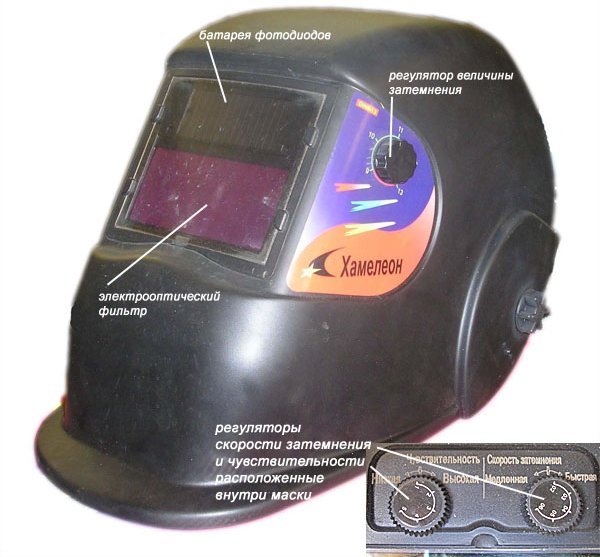
Для предохранения зрения варить полуавтоматом следует только с использованием защитной маски, например, Хамелеон. Современные изделия имеют в своей конструкции специальную регулировку, которая позволяет настроить защитный механизм таким образом, чтобы обеспечивалась качественная защита только во время горения дуги.
При затухании процесса плазменного горения окошко маски будет достаточно прозрачным, чтобы можно было продолжать работу без снятия защитного приспособления. Такие сварочные маски особенно будут удобны начинающим сварщикам, в устаревших моделях слишком сильно затенялось защитное стекло, что делало процесс сварки очень неудобным, по причине плохой видимости сварочного шва после затухания дуги.
Технология сварки
Когда все подготовительные работы будут осуществлены, необходимо подключить «массу» к свариваемой металлу. Если работать приходится с небольшими деталями, то сваривание производится на металлическом столе, к которому и подключается соответствующий проводник.
Если нет стола, то работу можно осуществить на горизонтально расположенном металлическом листе толщиной не менее 2 мм, к которому и осуществляется подсоединение «массы» сварочного аппарата.
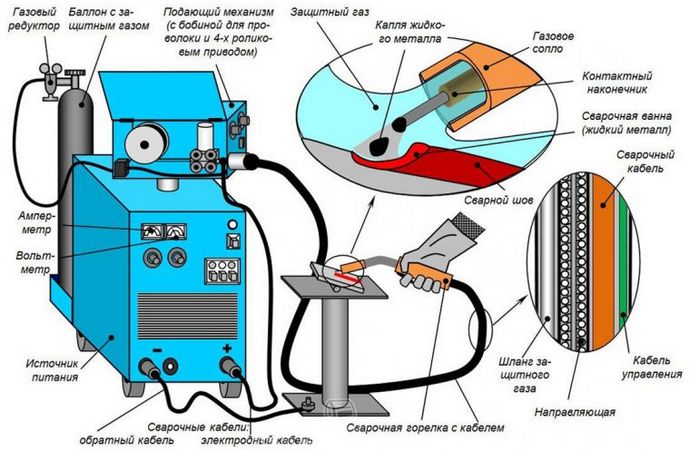
Перед началом сварочного процесса необходимо также отрегулировать величину выступания сварочной проволоки из сопла. Рекомендуется установить такой выступ в размере не более 5 мм. Если проволока перед началом выполнения сварочных работ выступает более значительно её необходимо укоротить с помощью кусачек.
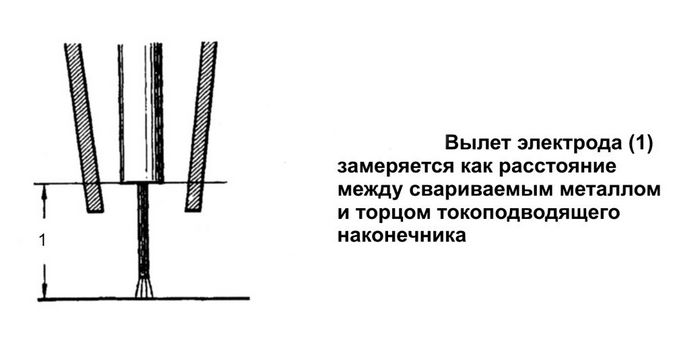
Прежде чем выполнить сплошной сварочный шов рекомендуется максимально близко расположить свариваемые детали и не менее чем в двух местах осуществить точечное сваривание чиркнув электродом по металлу в месте соединения. Это необходимо для того чтобы обеспечить неподвижность свариваемых деталей.
Если необходимо наварить один лист металла на другой, то в этом случае можно воспользоваться струбцинами для надёжного закрепления привариваемых деталей. После того как будет обеспечена неподвижность деталей любым из перечисленных способов, можно приступать к выполнению сварочного шва.
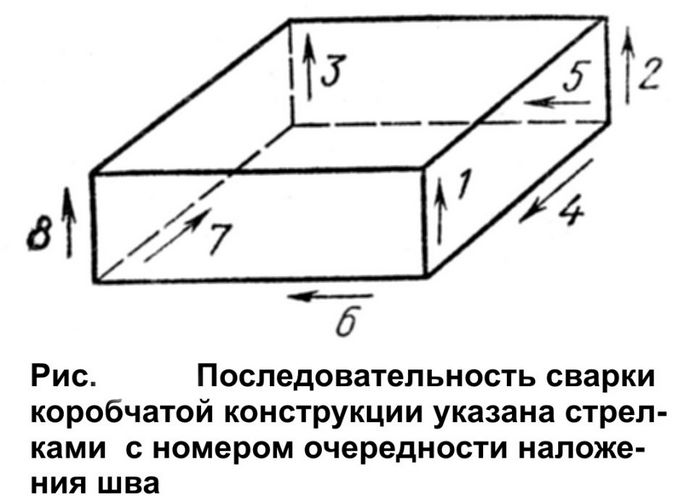
Для сварки деталей делается запал дуги и производится расплавление металла в месте соединения металлов с формированием шва. Если при первых попытках сварить детали дуга не будет стабильно зажигаться необходимо увеличить силу тока подаваемую сварочным аппаратом.
Для правильного образования дуги необходимо на короткое время коснуться проволокой металлических деталей, к которым подключена «масса». Затем оторвать проволоку на минимально возможное расстояние для образования стабильного горения электрической дуги. Таким образом проваривается шов от одного края к другому, постепенно перемещая дугу над поверхностью свариваемых деталей.
Видео: соединение тонкого метала.
Видео: сварка толстого металла для начинающих.
Сварка алюминия
Применение защитных газов в полуавтоматической сварке позволяет выполнять качественное соединение алюминиевых деталей таким способом. Сварка алюминия является довольно сложным процессом даже для опытного специалиста, тем более непросто будет выполнить такую работу начинающим сварщикам.
Как варить полуавтоматом алюминиевые детали:
- зачищается поверхность свариваемых деталей от оксидной плёнки;
- нагреваются заготовки в печи или с использованием газовой горелки;
- включается сварочный аппарат в режим переменного тока высокой частоты;
- подключается баллон с аргоном или аргоногелиевой смесью;
- производится запал дуги и поддерживается её длина в диапазоне 12-15 мм.
Таким образом происходит сваривание деталей из этого легкоплавкого металла. В качестве присадочной проволоки, для выполнения работы, потребуется приобрести изделия из алюминия. А для обеспечения стабильной подачи проволоки аппарат должен быть оборудован соплом большего диаметра.
Заключение
Как правильно варить полуавтоматом с углекислотой начинающим сварщикам вы узнали из данной статьи. Для закрепления полученных сведений рекомендуется сразу же приступить к практическим занятиям и осуществить пробное соединение деталей таким методом. Видео уроки позволят быстрее освоить полуавтомат в домашних условиях.
К свариванию алюминия и других цветных металлов рекомендуется приступать только после того, как хорошо будет освоена сварка чёрных металлов. В этой статье рассказывается, как варить нержавейку полуавтоматом.

